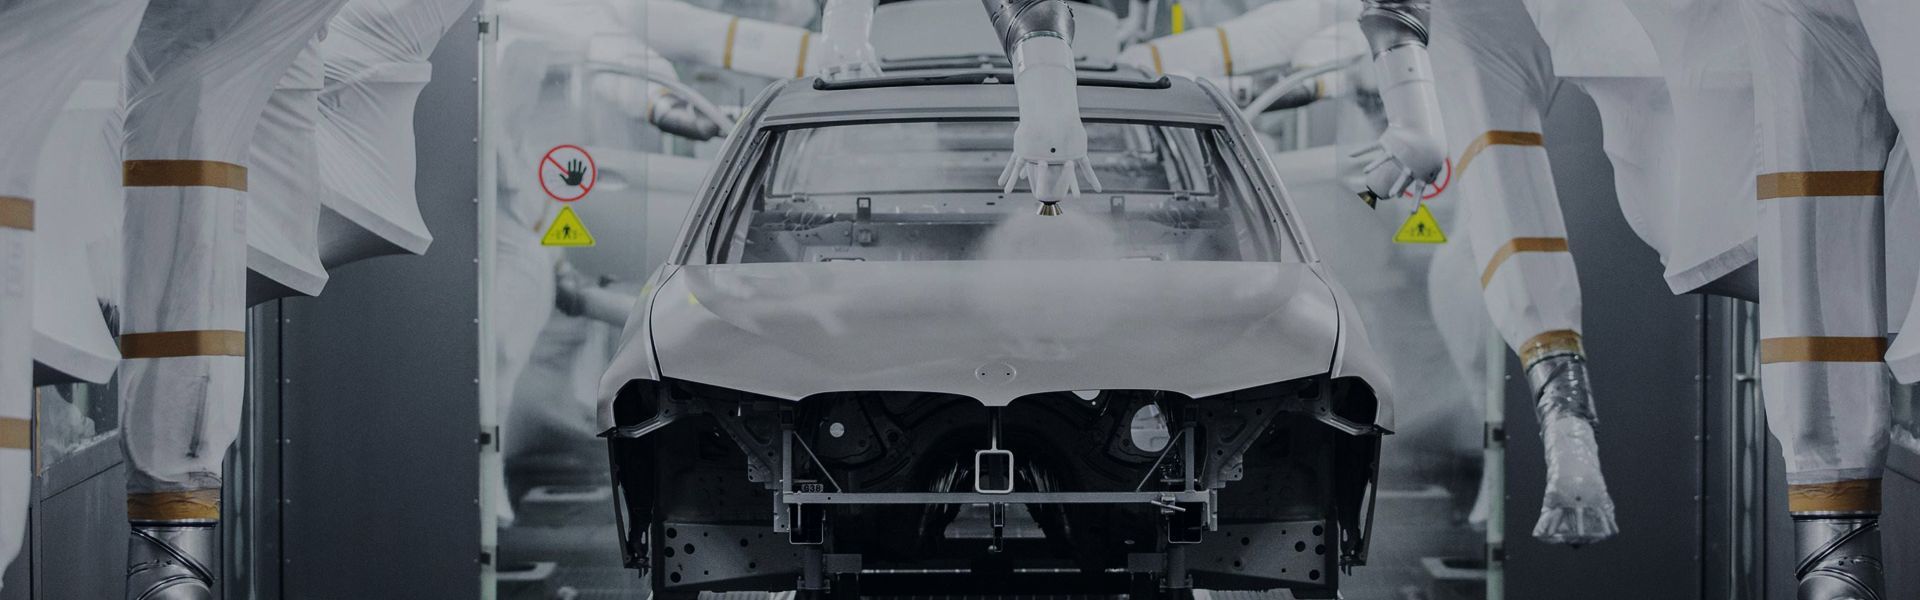
Краскопульты являются важнейшими компонентами на заключительном этапе производственной линии.система покрытияСтабильность их распыления напрямую влияет на качество покрытия и эффективность производства. Засорение краскопульта — частая проблема в процессах нанесения покрытий. Оно приводит к простоям на очистку, а также к появлению косметических дефектов, таких как изменение цвета и оранжевого оттенка.e Отслаивание материала нарушает производство, увеличивает количество расходных материалов и может даже повредить прецизионные компоненты оружия. Большинство предприятий просто устраняют засоры после возникновения неисправностей, что не позволяет устранить первопричины. Эксперты отрасли отмечают, что борьба с засорами должна выйти за рамки реактивного поиска и устранения неисправностей. Системный подход к решению проблемы должен-to-Необходима система предотвращения проблем в источнике их возникновения.
Засорение краскопульта может быть вызвано сочетанием факторов, связанных с материалом покрытия, оборудованием, технологическим процессом и условиями эксплуатации. Осаждение покрытия, агломерация и длительное использование после смешивания могут привести к образованию твердых частиц. Неэффективная система фильтрации, плохо спроектированные трубопроводы, изношенные детали краскопульта и неточный контроль температуры вызывают накопление остатков покрытия. Неправильно настроенные параметры распыления, ненадлежащие процедуры очистки, нестабильная температура и влажность в цехе также могут привести к засорению., А также сжатый воздух, содержащий чрезмерное количество загрязняющих веществ, могут способствовать повторным засорам.
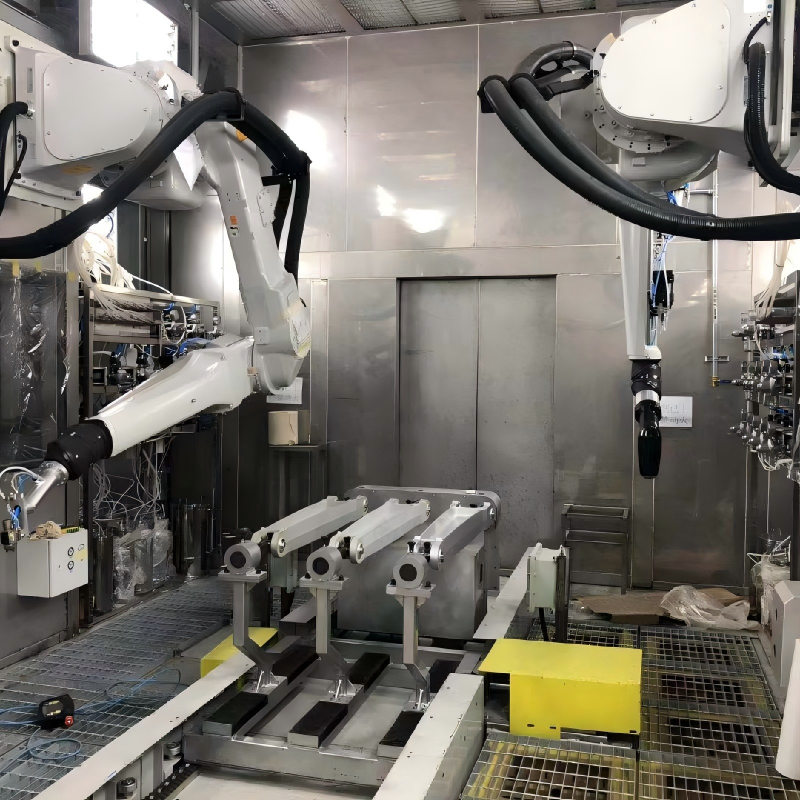
Стандартизированный, систематический подход может эффективно решить эти проблемы. На уровне источника это включает в себя строгий входной контроль, хранение с регулируемой температурой и многоступенчатую фильтрацию материалов для нанесения покрытия, а также оптимизированную схему трубопроводов для устранения мест, где покрытие может застаиваться. Что касается оборудования, следует установить графики ежедневного, еженедельного и ежемесячного технического обслуживания, выбирать модели краскопультов в соответствии с требованиями к покрытию и способу нанесения, а также обеспечивать надлежащую фильтрацию и подготовку сжатого воздуха. На производственном участке следует стандартизировать параметры распыления и процедуры очистки при смене цвета, используя интеллектуальное оборудование для поддержания стабильных условий процесса.
Кроме того, производители должны поддерживать чистоту в цехе, обеспечивать профессиональное обучение операторов и внедрять интеллектуальные системы мониторинга и раннего предупреждения для отслеживания давления, температуры и других ключевых параметров в режиме реального времени и выявления потенциальных рисков. Анализ первопричин и документированное рассмотрение случаев могут помочь создать замкнутый цикл управления. Перейдя от реактивного устранения неполадок к проактивному предотвращению рисков, производители могут снизить частоту отказов, поддерживать стабильную и эффективную работу линии нанесения покрытий и, в конечном итоге, улучшить качество, снизить затраты и повысить общую эффективность.
Дата публикации: 29 сентября 2026 г.